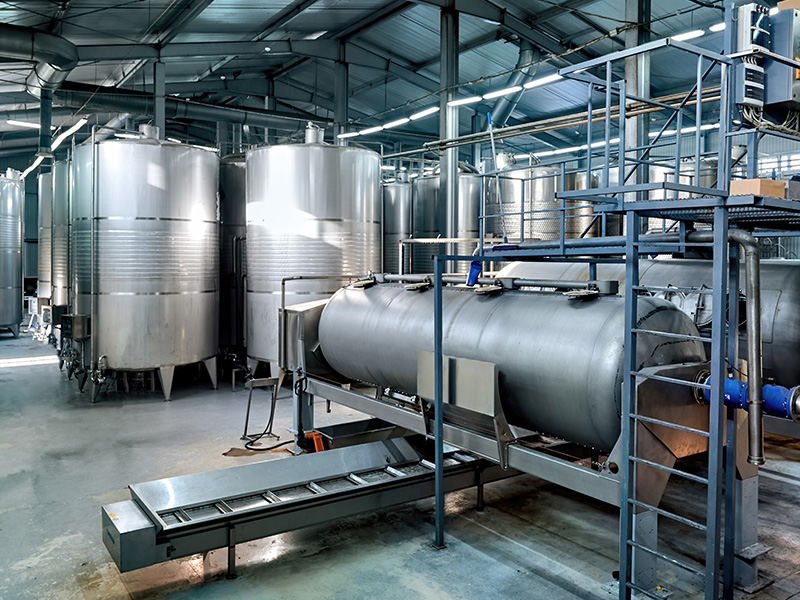
La domanda globale per i settori della produzione di birra e della fermentazione dell'etanolo continua a crescere. Durante la produzione di birra, distillati e bioetanolo, si generano grandi volumi di residui di distillazione e sottoprodotti ad alto contenuto di umidità. Se il contenuto di umidità di questi residui di distillazione è troppo elevato, i costi di trattamento aumenteranno significativamente e il riutilizzo risulterà più difficile.
Il separatore a onde di GREENCARRY è specificamente progettato per i rifiuti misti solido-liquido . Separa efficacemente i materiali fibrosi dalle trebbie di distillazione, concentrando la parte solida per facilitarne l'essiccazione, il compostaggio o la produzione di mangimi. Il liquido separato può essere riciclato per la fermentazione o utilizzato come fonte di energia, aiutando le aziende a realizzare un'economia circolare e una produzione sostenibile.
Principali vantaggi:
- Riduce il contenuto di umidità delle trebbie di distillazione, diminuendo il consumo di energia per l'essiccazione.
- Aumenta il valore di riutilizzo dei sottoprodotti, come i mangimi per animali o i fertilizzanti agricoli.
- Migliora l'efficienza del recupero energetico: la fase liquida può essere ulteriormente utilizzata per la produzione di biogas o per la rifermentazione dell'etanolo.
- Riduce al minimo i problemi di odori e scarichi all'interno della struttura, migliorando la qualità ambientale complessiva.
Per i distributori, il settore della birra e dell'etanolo rappresenta un mercato di vaste proporzioni ed è fortemente dipendente dall'efficienza delle apparecchiature. Il separatore a onde aiuta i produttori a ridurre i costi energetici e a massimizzare il valore dei sottoprodotti, rendendolo un investimento eccezionalmente interessante.