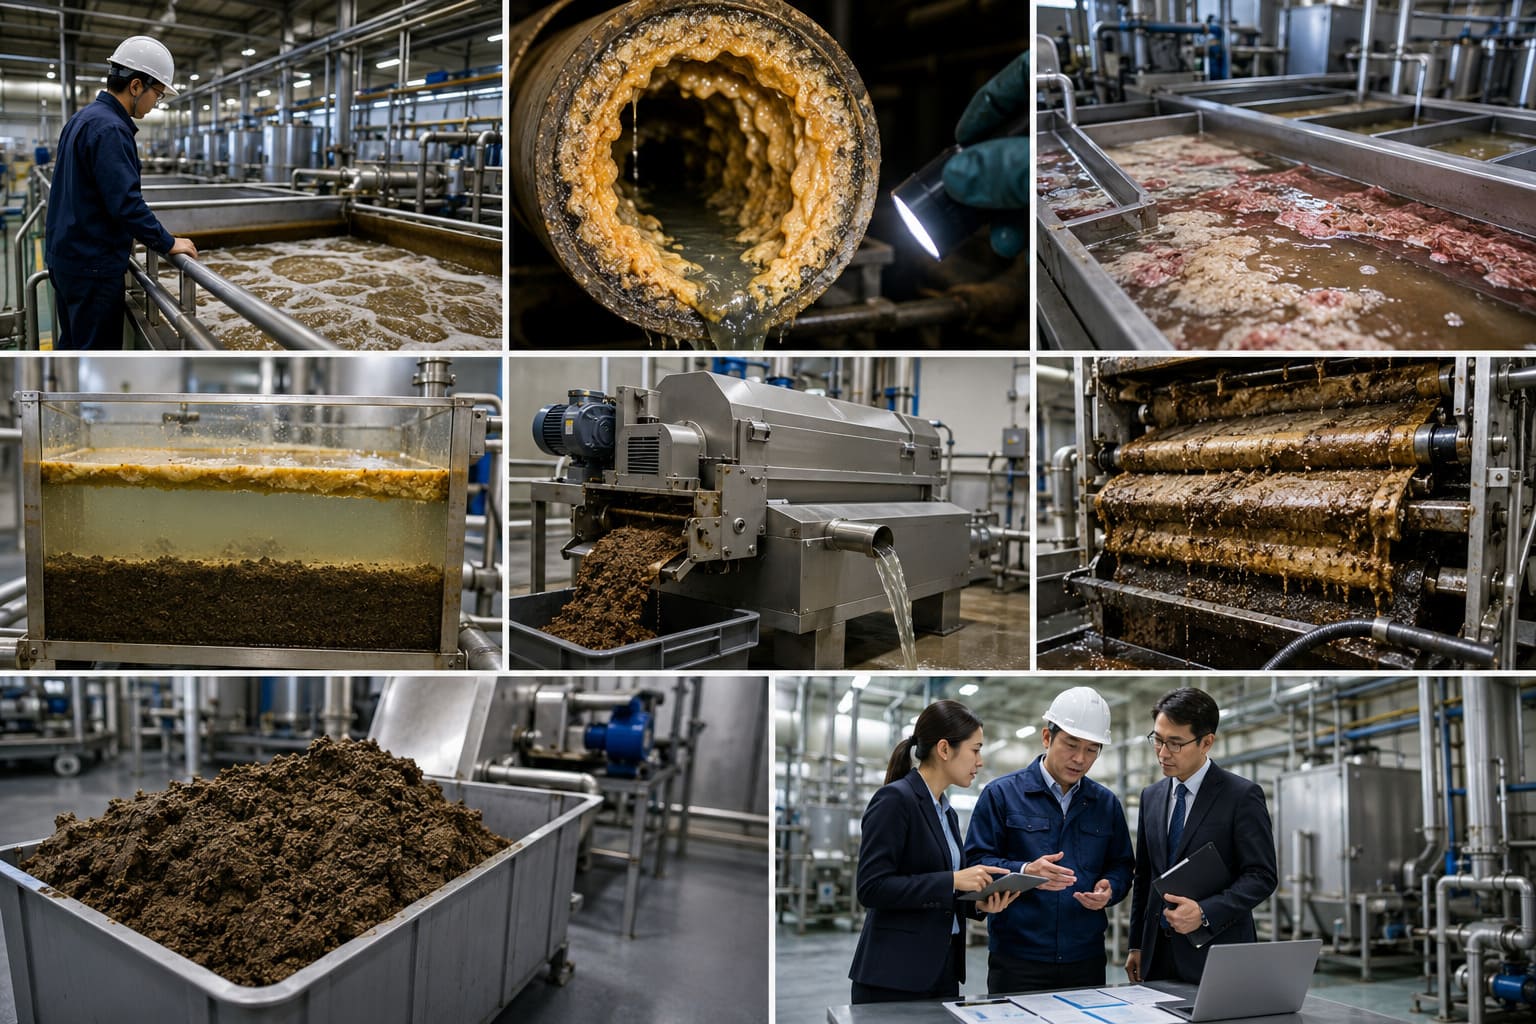
Mots-clés principaux : traitement des eaux usées de l’industrie agroalimentaire | Mots-clés secondaires : séparateur de boues graisseuses, effluents de transformation de la viande, élimination des graisses, huiles et graisses, déshydratation des boues riches en graisses | Nombre de mots : environ 2 600 | Objectif : Recherche commerciale
Chaque usine de transformation alimentaire produit des eaux usées, mais peu de problèmes sont aussi frustrants pour les responsables d'usine que les graisses. Les graisses, huiles et matières grasses (GOM) issues du parage de la viande, des lignes de friture, des opérations laitières et du lavage des fruits et légumes s'accumulent dans les canalisations, tapissent l'intérieur des bassins de traitement et obstruent les équipements de déshydratation classiques en quelques semaines. Il en résulte un cycle incessant de pannes de pompes, de nettoyage manuel, d'interventions d'urgence et d'une augmentation constante des factures d'élimination des boues.
Voici une vérité contre-intuitive que la plupart des fournisseurs d'équipements omettent de vous révéler : la graisse qui endommage les presses à vis et les filtres à bande est précisément ce qui permet aux technologies de séparation appropriées d'être plus performantes, et non l'inverse. Ce guide explique le comportement des boues riches en graisses issues de l'industrie agroalimentaire, leur coût réel sur une année et comment choisir un équipement qui transforme la gestion des graisses en un processus prévisible et nécessitant peu d'entretien, avec une analyse détaillée du retour sur investissement à présenter à votre service financier.
Le problème de la graisse dont personne ne parle
Les effluents de l'industrie agroalimentaire diffèrent fondamentalement des eaux usées municipales ou des eaux usées industrielles classiques. Leur principale caractéristique est leur charge organique élevée et variable, dominée par les graisses et les matières en suspension, dont la composition évolue au fil des opérations en fonction des produits de l'usine.
Pourquoi les canalisations des usines alimentaires se bouchent-elles constamment ?
Lorsque les eaux usées chaudes chargées de graisses dissoutes et émulsionnées refroidissent en circulant dans les canalisations et les bassins de traitement, les graisses se solidifient et adhèrent aux surfaces. Avec le temps, elles forment d'épais dépôts qui rétrécissent le diamètre des canalisations, réduisent le débit et finissent par les obstruer. Dans les bassins de traitement, les graisses, huiles et matières grasses forment des amas flottants qui entravent l'aération et la décantation. Il ne s'agit pas d'un défaut d'entretien, mais du comportement physique normal des graisses dans un système en mouvement et en refroidissement.
Pourquoi les presses à vis classiques échouent-elles avec des boues riches en graisses ?
Les systèmes de presses à vis et à bande fonctionnent par extraction mécanique du liquide contenu dans les boues à travers un tamis ou une bande filtrante fixe. Lorsque les boues sont riches en graisses, celles-ci obstruent immédiatement les ouvertures du tamis, formant un film imperméable à l'eau. Le débit chute alors brutalement et les opérateurs sont contraints d'arrêter la machine et de nettoyer manuellement le tamis. Sur une ligne de production intensive fonctionnant en deux équipes, cela peut impliquer plusieurs interventions de nettoyage par semaine, immobilisant à chaque fois l'équipement.
Le coût caché : volume des boues et fréquence d’élimination
Les boues issues de l'industrie agroalimentaire mal déshydratées contiennent encore 90 à 95 % d'eau. Chaque mètre cube d'eau non éliminée représente un coût de transport et d'élimination. Les entreprises de traitement facturent au poids ou au volume ; la présence de boues humides augmente donc considérablement la facture d'élimination, qui constitue souvent le poste de dépense récurrent le plus important dans le système de traitement des eaux usées d'une usine.
Comprendre vos boues : matières grasses, fibres et matières solides
Avant de choisir l'équipement, il est utile de comprendre les trois composantes qui définissent le comportement des boues de transformation alimentaire lors de la séparation.
- Graisses et huiles (GDH) : Composant responsable du colmatage des équipements conventionnels. Les graisses émulsionnées sont particulièrement problématiques pour les systèmes à tamis car elles s’étalent en un film continu.
- Fibres et particules : issues de matières végétales, de tissus carnés ou de résidus d’emballage. Les fibres grossières doivent être tamisées en amont ; l’étape de déshydratation cible les fines particules organiques.
- Matières solides en suspension et dissoutes : La concentration totale en matières solides détermine si une machine donnée peut traiter efficacement les boues.
Concentration idéale de l'aliment : 2 à 7 % et ce que cela signifie en pratique
Le séparateur à vagues GreenCarry fonctionne de manière optimale lorsque la teneur en matières sèches totales des boues entrantes se situe entre 2 % et 7 %. La plupart des boues issues de l'industrie agroalimentaire, collectées dans les unités de flottation à air dissous (DAF) ou les bassins de décantation, se situent naturellement dans cette plage de concentration. Une concentration inférieure à 2 % entraîne une séparation peu efficace ; une concentration supérieure à 7 % réduit le débit. Connaître la concentration de votre alimentation avant de choisir votre équipement est l'étape de spécification la plus importante – et pourtant la plus souvent négligée.
Pourquoi « Plus c'est gras, mieux c'est » est en réalité vrai
Cette affirmation peut sembler purement marketing, jusqu'à ce qu'on en comprenne le fonctionnement. Le séparateur à vagues ne repose pas sur un tamis fixe susceptible d'être obstrué par les graisses. Il utilise plutôt un ensemble de disques ondulés à rotation lente, dotés de fentes de précision, combiné à un système d'agitation interne à lames qui se déplace en continu entre les faces des disques.
Le mécanisme autonettoyant que la graisse ne peut vaincre
Du fait du mouvement cyclique constant des lames, la graisse n'a jamais l'occasion de former un film stable au niveau des espaces de séparation. Toute accumulation de graisse est immédiatement délogée et entraînée avec la fraction solide vers la sortie d'évacuation. La géométrie de la machine empêche tout simplement la graisse de se compacter contre une surface statique ; or, ce phénomène est précisément la cause de la défaillance des presses à vis et à courroie.
Concrètement, cela signifie qu'une usine agroalimentaire qui arrêtait auparavant sa machine de déshydratation trois ou quatre fois par semaine pour dégraisser un tamis peut désormais fonctionner en continu, la maintenance se limitant à un simple rinçage en fin de cycle. Plus les boues sont grasses, plus le contraste avec les équipements conventionnels est frappant ; d'où l'expression employée par les opérateurs : « plus c'est gras, mieux c'est ».
Fonctionnement sans eau de lavage : plus de 90 % d’économies d’eau
Les systèmes de presses à bande consomment de l'eau de lavage en continu à haute pression pour maintenir les bandes filtrantes propres et exemptes de graisse ; cette eau devient alors une eau usée contaminée nécessitant un traitement. Le séparateur Wave, quant à lui, ne requiert aucune eau de lavage pendant son fonctionnement. Un court rinçage à l'eau claire à la fin de chaque cycle suffit, réduisant ainsi la consommation d'eau de lavage de plus de 90 % par rapport aux autres systèmes de presses à bande. Pour les usines situées dans des régions où l'eau est rare ou soumises à des tarifs d'eau, il s'agit d'une économie directe et mesurable.
Faible consommation d'énergie : 2 CV à pleine capacité
Le séparateur à ondes fonctionne à pleine capacité avec une puissance maximale de 2 CV (environ 1,5 kW). Une presse à vis comparable consomme généralement entre 3 et 5 kW, et une centrifugeuse 15 kW ou plus. Pour une usine utilisant son équipement de déshydratation 8 heures par jour, la différence de coût d'électricité représente à elle seule plusieurs milliers de dollars par an, comme indiqué dans la section « Retour sur investissement » ci-dessous.
Analyse du retour sur investissement : Quand l’investissement devient-il rentable ?
La plupart des discussions sur les équipements s'arrêtent au prix d'achat. Pour une usine agroalimentaire, la question essentielle est de savoir à quelle vitesse un meilleur système de déshydratation est rentabilisé grâce à la réduction du volume des déchets, à la diminution de la consommation d'énergie et au gain de temps pour les opérateurs. Le tableau ci-dessous modélise une usine agroalimentaire de taille moyenne représentative traitant environ 5 000 litres de boues par jour.
| Facteur de coût/d'économie | Configuration conventionnelle (presse à courroie) | Séparateur d'ondes | Différence annuelle |
| Humidité des boues | 85–90% | 70 à 80 % | Réduction du volume des déchets de 40 à 60 % |
| Coût annuel d'élimination des boues* | 24 000 USD | 10 000 à 14 000 USD | Économisez entre 10 000 et 14 000 USD |
| Coût énergétique (8 h/jour, 300 jours) | ~576 USD (4 kW) | ~144 USD (1,5 kW) | Économisez environ 432 USD |
| Eau de lavage + traitement | 600 à 900 USD | Proche de zéro | Économisez 600 à 900 USD |
| temps de nettoyage de l'opérateur | environ 150 heures par an | ~20 heures/an | Récupérer environ 130 heures |
| remplacement de la courroie/de l'écran | 800 à 1 500 USD/an | Roulements seuls : 150 à 300 USD | Économisez entre 650 et 1 200 USD |
Le coût d'élimination indiqué est de 80 à 120 USD par tonne humide et illustre l'impact de la réduction de l'humidité sur le poids transporté. Les chiffres réels varient selon la région, l'entrepreneur et la classification des déchets.
Dans ce modèle représentatif, les économies annuelles cumulées, grâce à la réduction du volume des déchets à éliminer, à la diminution de la consommation d'énergie et d'eau et à la récupération de la main-d'œuvre, se situent généralement entre 12 000 et 17 000 USD. Par rapport au coût d'investissement d'une unité de déshydratation, cela indique un retour sur investissement souvent inférieur à deux ans, et même bien inférieur à un an dans les stations d'épuration appliquant des tarifs d'élimination élevés. Le principal levier d'économie réside de loin dans la réduction du volume des déchets à éliminer : extraire davantage d'eau des boues permet de réduire directement le tonnage à transporter.
Application adaptée au secteur alimentaire
Les différents secteurs de transformation alimentaire génèrent des boues aux caractéristiques variées. Le séparateur à ondes est particulièrement adapté aux flux riches en matières grasses et en matières organiques.
| Secteur | Caractéristiques des boues | Séparateur de vagues adapté | Notes |
| Transformation de la viande et de la volaille | Taux très élevés de graisse, de sang et de tissus | Excellent | Cas classique du « plus c'est gras, mieux c'est » |
| Laitier | Riche en matières grasses, protéines et lactose | Excellent | Surveiller le pH des produits chimiques CIP pour les roulements |
| Huile comestible / lignes de friture | Brouillard extrêmement élevé | Excellent | Filtrer les débris grossiers en amont |
| Fruits et légumes | Riche en fibres, teneur modérée en matières grasses | Bien | Pré-tri des matières fibreuses de grande taille |
| Boissons / brassage | Bio, allégé en matières grasses | Bien | Confirmer l'alimentation à une teneur en matières sèches de 2 à 7 % |
| transformation des produits de la mer | Riche en matières grasses, en sel et en protéines | Excellent | La teneur en sel n'altère pas la séparation |
Remarque importante : le séparateur à vagues est conçu pour les boues organiques. Il n’est pas adapté aux cours d’eau contenant une quantité importante de sable, de gravier ou de particules métalliques. En présence de ces éléments (par exemple, après lavage de légumes-racines avec une forte charge de terre), une étape de dessablage ou de décantation en amont est indispensable.
Respect des réglementations en matière de rejets pour les installations alimentaires
Les usines de transformation alimentaire qui rejettent leurs effluents dans les réseaux d'égouts municipaux ou les eaux de surface sont soumises à des limites de concentration en graisses, huiles et matières grasses (GOM), en demande chimique en oxygène (DCO), en demande biochimique en oxygène (DBO) et en matières en suspension. De nombreuses municipalités imposent des surtaxes lorsque les effluents dépassent les seuils définis, ce qui fait du prétraitement efficace une obligation de conformité et une source de coûts.
- Limites de FOG : De nombreuses autorités d'assainissement plafonnent les rejets de FOG (généralement dans la fourchette de 100 à 150 mg/L) ; le dépassement de cette limite entraîne des surtaxes ou des mesures coercitives.
- DCO/DBO : Une charge organique élevée entraîne des surtaxes volumétriques de la part des autorités de traitement ; la réduction de la charge en matières solides diminue ces surtaxes.
- Matières en suspension : Une déshydratation efficace réduit fortement les matières en suspension dans la fraction liquide rejetée.
- Conformité des équipements : Le séparateur d’ondes possède la certification CE, accompagnée de la documentation de conformité pour l’UE et les marchés d’exportation faisant référence à la norme CE.
- Documentation : Tenir à jour les registres d'exploitation, les données de débit et les dossiers de maintenance en vue des inspections.
Avant et après : indicateurs de performance typiques
| Paramètre | Avant (boues alimentaires brutes) | Après le séparateur d'ondes | Amélioration |
| concentration de FOG | Élevé / variable | Fraction liquide fortement réduite | Risque de surcharge d'égouts réduit |
| Matières en suspension | 10 000 à 30 000 mg/L | < 800 mg/L (liquide) | Réduction de plus de 95 % |
| MORUE | 10 000 à 35 000 mg/L | < 2 000 mg/L | réduction d'environ 90 % |
| Humidité du gâteau | 85 à 95 % | 70 à 80 % | Réduction du volume de 40 à 60 % |
| Temps d'arrêt des équipements pour le nettoyage | Plusieurs arrêts par semaine | Rinçage de fin de cycle uniquement | Fonctionnement quasi continu |
Les performances affichées correspondent aux valeurs typiques des installations agroalimentaires. Les résultats réels dépendent de la composition des boues, du traitement en amont et du programme d'exploitation.
Foire aux questions
Q1 : Nos eaux usées ont une teneur en graisse extrêmement élevée. L’équipement risque-t-il de se boucher comme notre presse actuelle ?
Non, et c'est là son principal avantage. L'agitation continue des lames du séparateur Wave empêche la formation d'un film gras stable au niveau des fentes de séparation. Contrairement aux presses à tamis, il n'y a pas de surface fixe où la graisse pourrait s'accumuler. Dans les applications de transformation alimentaire à forte teneur en graisses, huiles et matières grasses (FOG), c'est précisément là que cette technologie surpasse le plus nettement les équipements conventionnels.
Q2 : À combien pouvons-nous raisonnablement nous attendre en matière d'économies sur l'élimination des boues ?
Les économies principales proviennent de la réduction de l'humidité des boues, ce qui diminue leur poids et leur volume, et donc les coûts d'élimination. Passer d'une humidité de 85-90 % à 70-80 % permet généralement de réduire le volume des déchets de 40 à 60 %. Pour une usine dépensant 24 000 USD par an en élimination, cela peut représenter une économie annuelle de 10 000 à 14 000 USD, soit généralement le poste de dépense le plus important dans le calcul du retour sur investissement.
Q3 : Peut-il gérer les résidus chimiques de nos cycles CIP (nettoyage en place) ?
Les produits chimiques utilisés pour le nettoyage en place (NEP) sont généralement des agents nettoyants caustiques ou acides. Les composants du séparateur à vagues tolèrent une large gamme de pH, mais un milieu fortement acide accélère l'usure des roulements. Si vos boues contiennent d'importants résidus de produits chimiques utilisés pour le NEP, discutez du pH de fonctionnement avec l'équipe d'ingénierie afin de définir correctement l'intervalle d'entretien des roulements. Les roulements sont les seuls consommables et leur remplacement est peu coûteux.
Q4 : Est-ce que cela fonctionne pour une usine fonctionnant en continu sur deux ou trois équipes ?
Oui. Le séparateur à vagues est conçu pour un fonctionnement continu, ce qui constitue l'un de ses principaux avantages par rapport aux presses à tamis qui nécessitent des arrêts fréquents pour le nettoyage. Pour les installations fonctionnant en plusieurs équipes, le dimensionnement doit correspondre au volume de boues journalier maximal ; notre équipe d'ingénierie peut vous recommander la configuration la plus adaptée à votre débit.
Q5 : Nous possédons déjà une unité DAF. Celle-ci la remplace-t-elle ou fonctionne-t-elle en complément ?
Il fonctionne en parallèle. Une unité DAF (flottation à air dissous) sépare et concentre les graisses, huiles et matières solides en une boue flottante, généralement à une teneur en matières solides de 2 à 5 %, ce qui correspond à la plage d'alimentation idéale du séparateur à vagues. L'installation d'un séparateur à vagues à la sortie de la boue flottante de l'unité DAF permet une déshydratation efficace de cette boue, réduisant ainsi le volume envoyé à l'élimination. Il s'agit d'une des configurations les plus courantes et les plus efficaces dans l'industrie agroalimentaire.
Q6 : Quelle est l’empreinte au sol ? Notre usine dispose d’une surface au sol limitée.
Le séparateur à ondes présente un encombrement particulièrement réduit par rapport aux presses à bande ou aux centrifugeuses de capacité équivalente, ce qui explique pourquoi les usines agroalimentaires le privilégient souvent lors de leurs modernisations. Il peut généralement être installé dans les zones de traitement existantes sans travaux de génie civil importants. Communiquez-nous vos dimensions d'espace disponible et le volume de boues à traiter afin que nous puissions évaluer la compatibilité avec votre installation.
Transformez votre problème de graisse en un processus prévisible
La graisse ne rime pas forcément avec pannes d'équipement hebdomadaires et factures d'élimination en constante augmentation. Grâce à une technologie de séparation adaptée, les boues riches en graisses qui mettent à mal les presses conventionnelles sont traitées par un procédé propre, continu et nécessitant peu d'entretien. Les économies réalisées sur l'élimination des déchets justifient souvent l'investissement en quelques mois seulement.
Discutez de votre installation avec l'équipe d'ingénierie de GreenCarry . Indiquez-nous le volume de boues, la concentration de l'alimentation et le coût actuel de leur traitement ; nous vous proposerons un modèle adapté, une estimation personnalisée du retour sur investissement et une évaluation de la conformité de votre installation aux exigences de rejet.
- Page produit du séparateur d'ondes : greencarrytech.com/en/p101-wave-separator
- Présentation des solutions pour l'alimentation et les boissons : greencarrytech.com/en/applicationc2-food-and-beverage-processing
- Envoyez votre demande à : info@greencarrytech.com